Üretim Takip Sistemi Nedir ve Fabrikalarda Neden Kullanılır?
Üretim takip sistemi; üretim miktarlarını, makine ve hat durumlarını, işlerin ilerleyişini ve duruş kayıtlarını düzenli olarak toplayıp izlemeye yarayan dijital yapıdır. Fabrikalarda mevcut üretim durumunu öğrenmek, hedeflerden sapmaları belirlemek ve kayıpları incelemek için kullanılır.
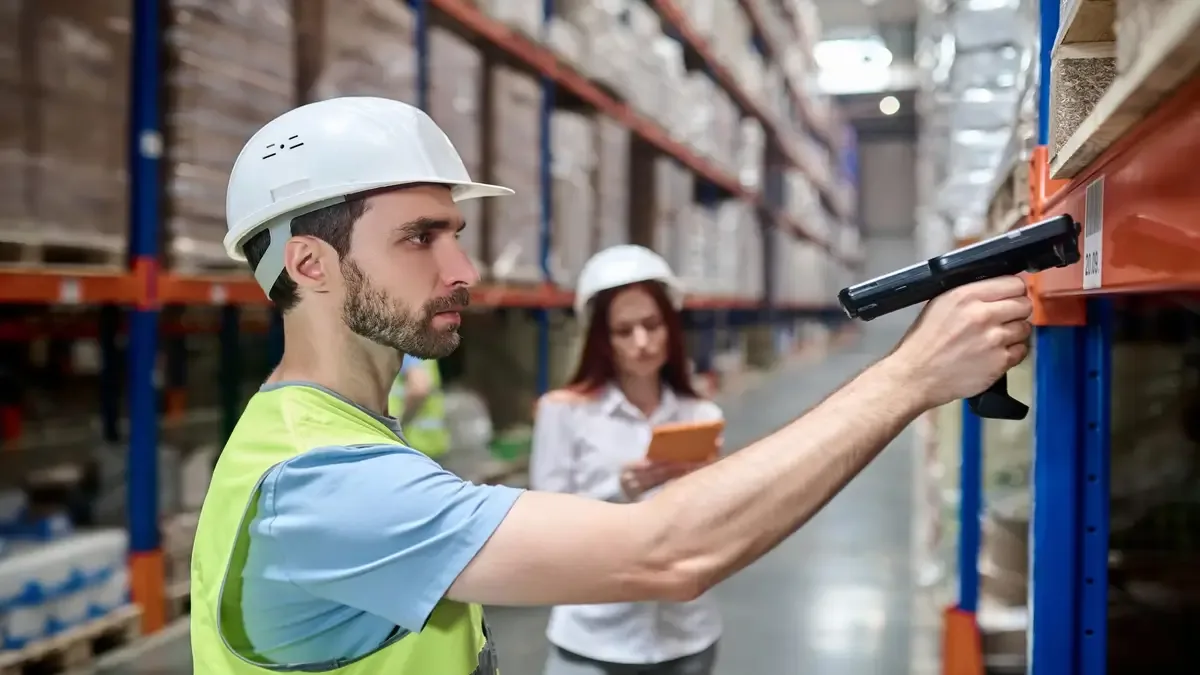
Takibin değeri, “Ne kadar üretildi?” sorusunun yanında “Hangi sürede, nerede ve hangi koşullarda üretildi?” sorularına da cevap vermesidir. Bu ayrıntılar olmadan üretim sonucu görülebilir, ancak sonuca etki eden olaylar açıklanamaz.
Üretim Takip Sistemi Hangi Problemleri Çözer?
Üretim takibi, sahadaki ilerleyişin geç öğrenilmesi ve üretim kayıtlarının dağınık tutulması gibi bilgi sorunlarını ele alır. Üretim miktarı, çalışma durumu ve duruş nedenleri birlikte izlendiğinde, yöneticiler hedeflerin neden gerisinde kalındığını daha somut biçimde değerlendirebilir.
Sadece günlük toplamın kaydedildiği bir işletmede, hedefe ulaşılamadığı bilinir; kaybın hangi saatlerde veya hangi ekipmanda oluştuğu belirsiz kalabilir. Düzenli kayıtlar bu ayrımı yapmayı sağlar. Uzayan hazırlık işlemleri, tekrarlayan beklemeler ve üretim hızındaki düşüşler ayrı ayrı incelenebilir.
Kayıtların ortak bir yapıda tutulması, ekiplerin farklı rakamlar üzerinden konuşmasını da önler. Vardiya sorumlusunun tuttuğu adetlerle yönetim raporundaki miktarlar uyuşmadığında, önce farkın nedenini araştırmak gerekir. Üretilen ve kabul edilen miktarların açıkça ayrılması, hangi rakamın neyi ifade ettiğini netleştirir.
Bu nedenle üretim takip sistemi, geçmiş sonuçları raporlamanın yanında devam eden işlerin durumunu değerlendirmek için de kullanılır.
Ancak bir duruşu kaydetmek, duruşun nedenini ortadan kaldırmaz. Sistem bilgi açığını kapatır; bakım, malzeme akışı veya iş organizasyonuyla ilgili sorunun çözülmesi ilgili ekiplerin çalışmasını gerektirir.
Manuel Üretim Takibi Neden Hata ve Gecikme Üretir?
Manuel takipte olayın gerçekleşmesi ile kayda geçirilmesi arasındaki süre uzayabilir. Kayıtların daha sonra hatırlanarak tamamlanması, farklı ifadelerle tutulması ve yeniden aktarılması da hata riskini artırır.
Kâğıt formlar veya Excel dosyaları, sınırlı sayıda işin yürütüldüğü basit operasyonlarda yeterli olabilir. Sorun, araçların adından çok takip yükünün büyümesidir. Makine, vardiya ve ürün sayısı arttığında kayıtları birleştirmek ve kontrol etmek daha fazla emek ister.
Kısa bir duruşun saatini sonradan hatırlamak güçtür. Aynı bekleme bir çalışan tarafından “malzeme yok”, diğeri tarafından “besleme sorunu” şeklinde yazılabilir. Ortak bir sınıflandırma yoksa benzer olaylar farklı nedenler gibi görünür. Raporu hazırlayan kişinin bunları yorumlayarak birleştirmesi gerekir.
Geçmiş kayıtlara erişim de ayrı bir sınırdır. Bir ürünün önceki üretiminde yaşanan sorunları bulmak için farklı vardiya dosyalarının taranması, analizi yavaşlatır. Dijital kayıt düzeni bu yükü azaltır; fakat hatalı insan girdisini kendiliğinden düzeltmez. Açık tanımlar ve düzenli kayıt alışkanlığı her iki yöntemde de gereklidir.
Makine, Operatör ve Hat Bazlı Üretim Verisi Nasıl İzlenir?
Makine bazında ekipmanın çalışma durumu ve üretim hareketleri, operatör bazında görev ve olay kayıtları, hat bazında ise üretim akışının bütünü izlenir. Bu bilgilerin ürün, zaman aralığı ve ilgili işle eşleştirilmesi, kayıtların doğru yorumlanmasını sağlar.
Ekipmanın yapısına göre üretim adedi, çalışma ve duruş zamanları veya çevrim süreleri otomatik alınabilir. Buna karşılık bir beklemenin nedeni, yapılan hazırlık işlemi ya da üretim sırasında fark edilen sorun operatör girdisi gerektirebilir. Otomatik ölçüm olayın zamanını belirlerken, insan girdisi olayın açıklamasını tamamlar.
Hat bazlı üretim takibi, tek bir makinenin durumundan daha geniş bir değerlendirme sunar. Bir istasyon çalışıyor olsa bile sonraki aşama bekliyorsa, hattın tamamlanmış ürün çıkışı sınırlı kalabilir. Ayrıca aynı ürünün farklı istasyonlarda sayılması nedeniyle, istasyon adetlerini toplamak nihai üretim miktarını vermez. Hattın çıkış noktası ve sayım kapsamı açık olmalıdır.
Operatörle ilişkilendirilen kayıtlar da çalışma koşullarıyla birlikte okunmalıdır. Daha az üretim yapılan bir görevde farklı ürün, uzun hazırlık veya malzeme bekleme söz konusu olabilir. Üretim adedi, tek başına kişisel performans değerlendirmesi için yeterli değildir.
Üretim Takip Sistemi ile Verimlilik Kayıpları Nasıl Görünür Hale Gelir?
Kayıplar; duruş süreleri, gerçekleşen üretim hızı, çevrim süreleri ve uygunsuz ürün miktarları ayrı izlenerek görünür hale gelir. Toplam üretim sonucunu bu ayrıntılarla birlikte incelemek, iyileştirme çalışmasının nereye yöneltileceğini belirler.
Duruş kayıtlarında yalnız toplam süreye bakmak yerine olayların sıklığı ve nedenleri de değerlendirilmelidir. Seyrek yaşanan uzun bir duruş ile sık tekrarlanan kısa beklemeler farklı müdahaleler gerektirir. Birinde ekipman sorunu öne çıkarken diğerinde iş akışı veya besleme düzeni araştırılabilir.
Makinenin çalışıyor görünmesi de üretimin beklenen hızda ilerlediğini göstermez. Çevrim sürelerinin ilgili ürün için belirlenen referanstan sapması, duruş kaydı oluşmadan yaşanan hız kayıplarını ortaya çıkarır. Farklı ürünleri aynı hız hedefiyle karşılaştırmak ise yanıltıcıdır.
Fire ve kalite kayıpları ayrıca değerlendirilmelidir. Brüt üretim adedi yükselirken kabul edilen ürün miktarı aynı ölçüde artmıyorsa, adet artışı üretimin kullanılabilir çıktısına yansımıyor demektir.
Kapasite kullanımını yorumlarken sipariş bulunmadığı için planlanmayan sürelerle, üretim yapılması beklenirken yaşanan kayıplar da ayrılmalıdır. Bu ayrım olmadan boş kalan her süre operasyonel sorun gibi değerlendirilebilir. Düzenli üretim kayıtları kayıpların yerini gösterir; nedenlerini doğrulamak için saha incelemesi gerekir.
Üretim Takip Sistemi Seçerken Dikkat Edilmesi Gerekenler
Seçim, işletmenin hangi üretim sorularına cevap aradığıyla başlamalıdır. Takip edilecek göstergeler, veri kaynakları ve kullanıcıların ihtiyaçları belirlenmeden yapılan özellik karşılaştırmaları, uygun çözümü seçmek için yeterli değildir.
Öncelikle üretim yapısı dikkate alınmalıdır. Uzun süren işlemlerle sık ürün değiştirilen hatların takip ihtiyaçları farklıdır. Üretim miktarı, duruş süresi, çevrim sapması veya kabul edilen ürün oranı gibi göstergelerden hangilerinin gerekli olduğu açıklığa kavuşturulmalıdır.
Ardından bu bilgiler için mevcut makinelerden ne alınabildiği ve hangi kayıtların çalışanlar tarafından girileceği değerlendirilir. Kullanılan planlama veya stok sistemleriyle veri paylaşımı gerekiyorsa, paylaşımın kapsamı belirlenir. Aynı bilginin farklı uygulamalara tekrar girilmesi, dijital takibin beklenen yararını sınırlayabilir.
Operatörün olay kaydetmesi, vardiya sorumlusunun devam eden işleri izlemesi ve yöneticinin geçmiş kayıpları incelemesi farklı kullanım ihtiyaçlarıdır. Ekranlar ve raporlar bu görevlere uygun olmalıdır. Yeni makineler veya hatlar eklendiğinde takip düzeninin nasıl genişleyeceği de başlangıçta ele alınmalıdır.
Değerlendirme sırasında belirli bir raporun nasıl kullanılacağını sormak yararlıdır: Bu bilgiye kim bakacak, hangi kararı verecek ve hangi ayrıntıya ihtiyaç duyacak? Üretim takibinin kapsamı, bu sorulara verilen cevaplarla şekillendiğinde günlük işleyişte karşılığı olan bir yapı kurulabilir.
 BU HABERE DE BAK'Baku ID 2026' İnovasyon Festivali Sona Erdi